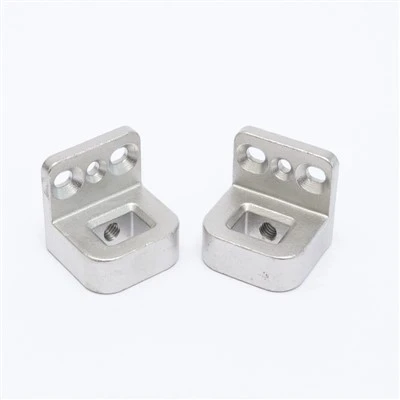
Kas ir 1,4837 materiāla liešanas skābekļa sensora boss?

Skābekļa sensora priekšnieka liešana parasti attiecas uz procesu, kurā tiek izveidots stiprinājuma punkta vai korpuss skābekļa sensoram izplūdes sistēmā vai citā pielietojumā.
Skābekļa sensora priekšnieks ir vītņots caurums vai uzstādīts metināts uz izplūdes caurules vai cita komponenta, kur var uzstādīt skābekļa sensoru. Šis priekšnieks nodrošina drošu un noslēgtu vietu sensora uzstādīšanai, ļaujot tam precīzi izmērīt skābekļa saturu izplūdes gāzēs.
Liešanas process ietver priekšnieka izveidi, izkausējot metālu un ielejot to veidnē, kas paredzēta, lai izveidotu īpašo formu un izmēru, kas nepieciešams skābekļa sensora uzstādīšanai. Kad metāls ir sacietējis un atdzesējis, priekšnieks parasti tiek sametināts uz izplūdes caurules vai komponenta, kur atradīsies sensors.
Skābekļa sensora priekšnieka liešana precīzi ir būtiska, lai pareizi darbotos skābekļa sensora darbībā, jo tas nodrošina drošu un bez noplūdes savienojumu, kas ļauj sensoram nodrošināt precīzus skābekļa līmeņa nolasījumus izplūdes gāzēs.

01 Daļas nosaukums
Skābekļa sensora priekšnieks

02 Pieteikums
Automobiļu rūpniecība

03 materiāls
Nerūsējošais tērauds

04 Process
Investīciju liešana
& Apstrāde

05 Liešanas metode
Siltuma gravitācijas liešana

06 Virsma ir pabeigta
Kā neapstrādāts cast
(Šāvienu spridzināšana)
Daļa lietojumprogrammas auto industrija

Investīciju lējumiem automobiļu lietojumprogrammām nepieciešama sarežģīta struktūra, augsta precizitāte un uzticama veiktspēja. Mūsu pakalpojumi koncentrējas uz augstiem sarežģītiem ieguldījumu liešanas detaļām. Mēs piedāvājam uzticamus un daudzpusīgus detaļu ražošanas risinājumus globālajiem automobiļu oriģinālajiem oriģinālajiem ražotājiem.
Motoru sistēma
Tipiska ieguldījumu liešanas daļa, ko mēs ražojam, ietver:
1: ERG korpuss
2: EGR sensora boss
3: degvielas dzelzceļa kronšteins
4: izplūdes ieplūdes/izejas konuss
5: degvielas iesmidzināšanas sēdeklis
Transmisijas sistēma
Tipiska ieguldījumu liešanas daļa, ko mēs ražojam, ietver:
1: bremžu bilances bloks
2: maiņas piedurkne
3: līdzsvara svars
4: savienojošais stienis
5: spilvenu bloks
Šasijas sistēma
Tipiska ieguldījumu liešanas daļa, ko mēs ražojam, ietver:
1: kvadrātveida gultņa korpuss
2: stūres šarnīri
3: kaklasaites stienis
4: Startera motora pārsegs
5: bremžu suporti


Ražošanas process ievieš
1. instrumentu veidošana
No alumīnija noformēt un būvēt metālu
2. Vasas injekcija
Kausēta vaska ievadīšana zem augsta spiediena dobumā, lai iegūtu modeli, kas atkārto gatavās daļas ģeometriju
3. Vasas modeļa komplekts
Vaska raksti ir samontēti uz skrējējiem un gatavā kokā, kas ir gatavs iemērkšanai.
4. vircas pārklājums
Pēc tam montāžu iemērc augstas kvalitātes keramikas vircā, lai ap vaska koku izveidotu keramikas apvalku.
5. Keramikas apvalka veidošana un nožāvē apvalku
Pēc vircas pārklājuma veikšanas smilšu daļiņas tiek nomestas uz mitrā koka montāžas virsmas. Tas palīdz sabiezēt un stiprināt pārklājuma slāni uz vaska komplekta virsmas, atkārtojiet 5-6 reizes.
6. Dewaxing
Nosūtiet apvalku iepriekš sasildīšanā cepeškrāsnī un pēc tam tagad tiek noņemts vasks jaunuzceltā apvalka iekšpusē. Dewaksēšana tiek veikta, izmantojot tvaika samazināšanas autoklāvu vai zibspuldzes krāsni.

7. Kūstot un ielejot un dzesēšana
Tagad vēlamo izkausēto metālu ielej iepriekš uzkarsētā tukšā pelējuma dobumā, pēc tam veidne sēž, lai izkausētais metāls varētu atdzist un sacietēt, kas pēc tam kļūst par galīgo liešanu.
8. Apvalka noņemšana
Pēc tam apvalka materiālu noņem caur procesu āmura nokautu, vibrāciju un tērauda smiltis spridzināšanu
9.
Pēc tam gatavās detaļas tiek atdalītas no vārtu un skrējēja sistēmas.
10. Slīpēšana ielej vārtus
Iekšējais, kas palika pēc zāģēšanas procesa, tiek slīpēts no liešanas.
11. Galīgā pārbaude
Kad apdares operācijas ir veiktas, detaļās tiek pārbaudītas virsmas un apakšējās virsmas defekti.
12. Iepakojums un piegāde
Pārvadāšanai ar aizvēršanu mēs iesaiņojam ar standarta koka paleti ar ierobežotu izmēru 1200*800 mm

RFQ apstrādes process
 Sazināties
Jūs varat atrast mūsu kontaktinformāciju turpmākai saziņai slejā "Sazinieties ar mums".
 Sūtīt zīmējumu
2 un 3D zīmēšanas formāts var būt PDF, STEP, DWG, DXF un drīz, var nosūtīt pa e -pastu. WeChat, WhatsApp, Link.
 Iegūstiet citātu
Pēc klienta pieprasījuma mēs varam nosūtīt jums citātu ar PDF formātu dokumentācijai.

 Parakstiet NDA
Par rasējumu konfidencialitātes prasībām mēs varam parakstīt NDA pirms zīmēšanas sūtīšanas.
 Pabeigt priekšizpēte
Zīmēšanas priekšizpēte ir visvairāk galvenā nozīme, lai nodrošinātu, ka daļa var pilnībā izpildīt rasēšanas specifikācijas, kas ir materiāla, izmēra, virsmas apstrādes un testēšanas pieprasījums.
Piegādes un sagatavošanās laiks

1
Piegādes kuģniecības ports
Tuvākais piegādes ports ir Ningbo osta, Ningbo-Zhoushan osta ir noslogotākā osta pasaulē kravas tonnāžas ziņā. Tas pagājušajā gadā apstrādāja 1,32 miljardus tonnu kravas.

2
Iepakojuma risinājums
Parasti aizjūras tirgum mēs izmantojam Eiropas standarta palešu, kā arī ievadām pretrepritācijas maisiņu oglekļa tērauda detaļām, lai aizsargātu rūsu.

3
Pieejamā piegādes metode
Mēs varam atbalstīt dažādas nosūtīšanas metodes, ieskaitot jūras pārvadāšanu, gaisa pārvadāšanu, vilcienu piegādi un DHL, FedEx, TNT, UPS un tā tālāk.

4
Paraugi LEADTIME
CNC apstrādes detaļām sagatavošanās laiks ir apmēram 5-10 dienas.
Daļu liešanai un apstrādei tas ir apmēram 25-30 dienas.
Liešanai un apstrādei un virsmas apstrādes detaļām, apmēram 30-40 dienās.
Populāri tagi: 1.4837 Materiālu liešanas skābekļa sensora boss, Ķīna 1.4837 Materiālu liešanas skābekļa sensora priekšnieka ražotāji, piegādātāji, rūpnīca